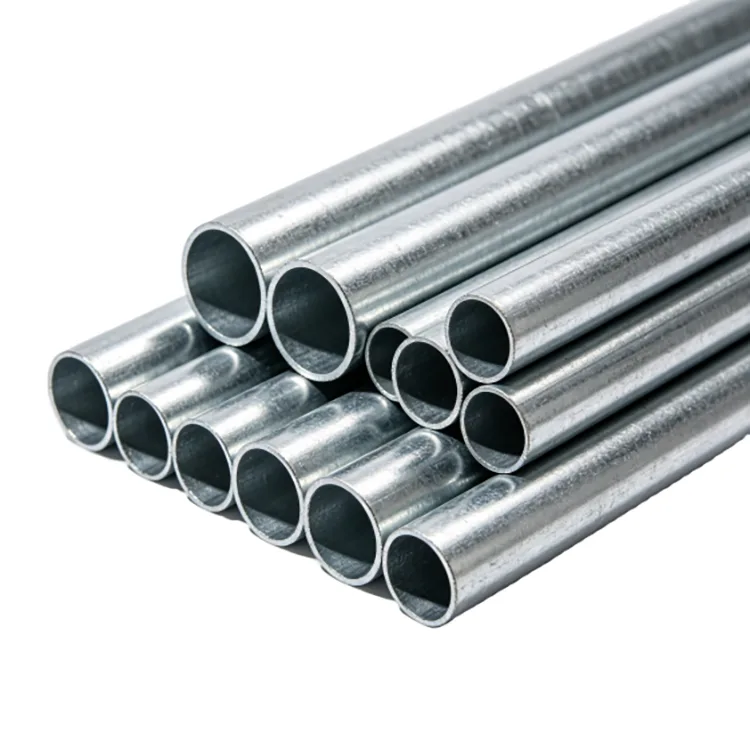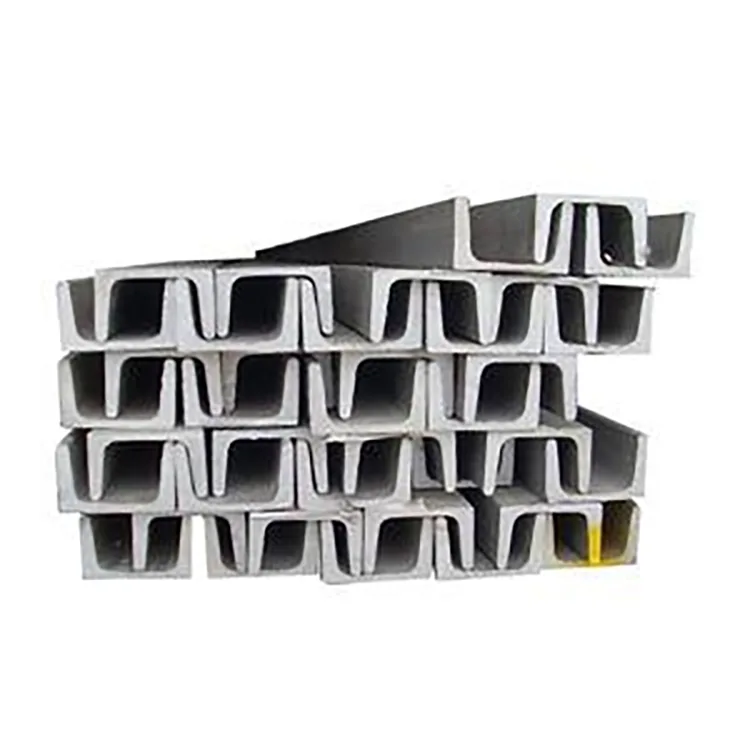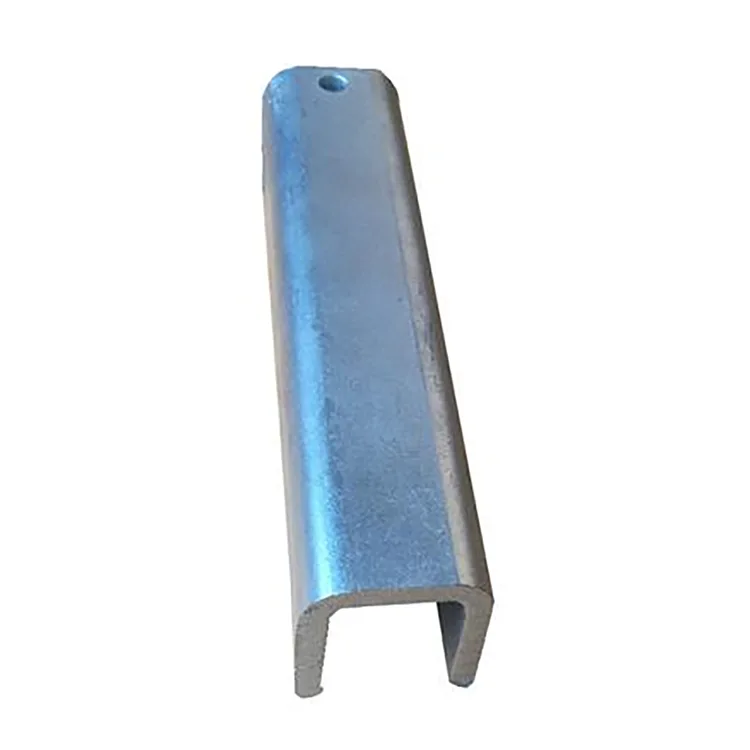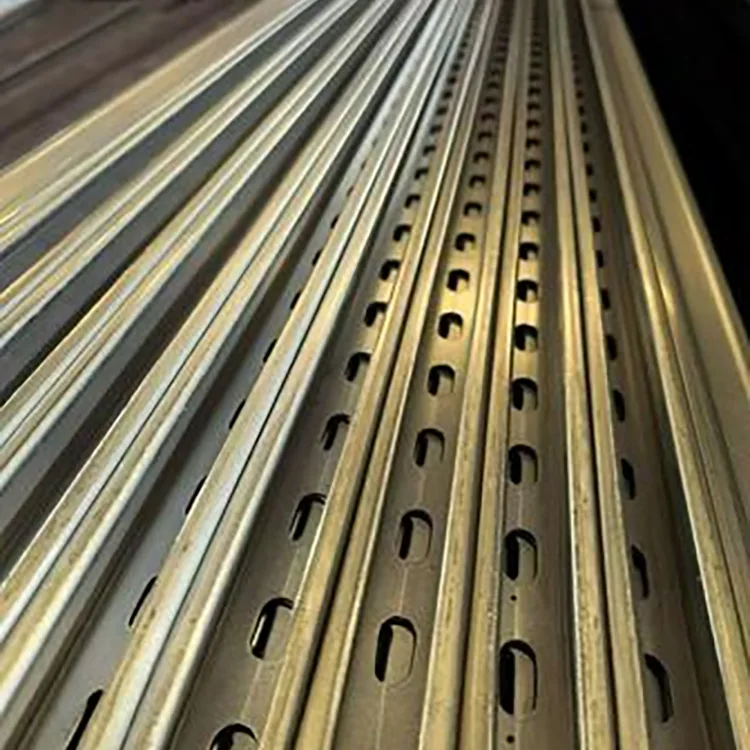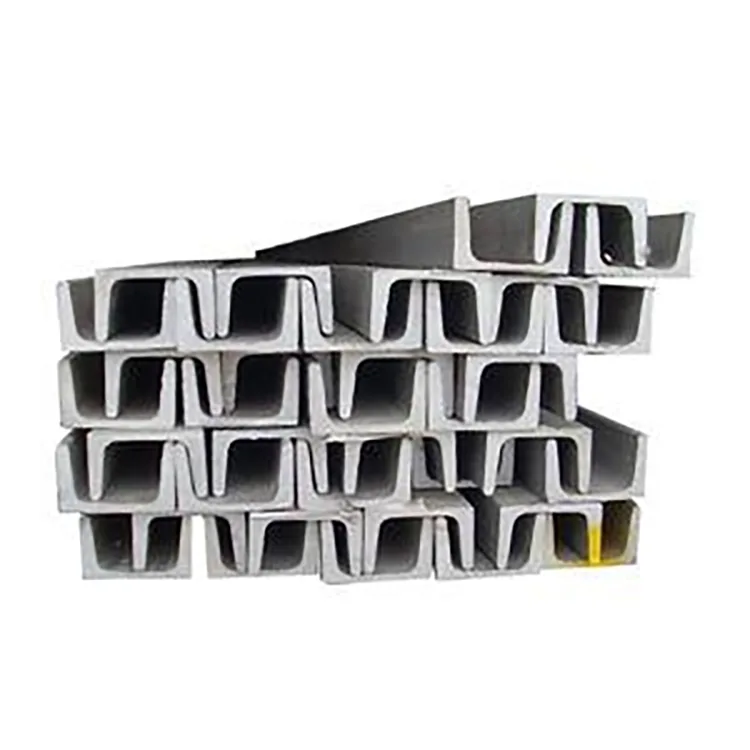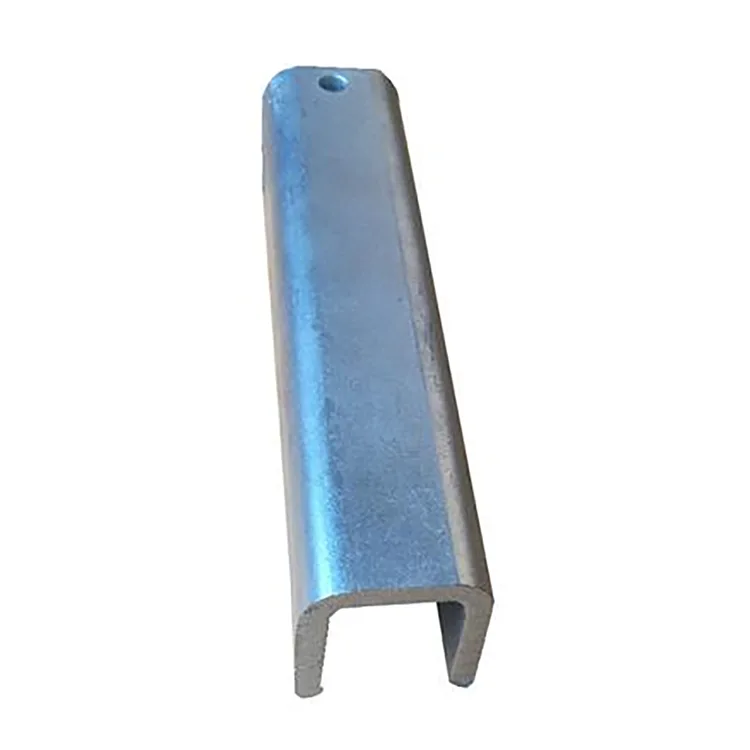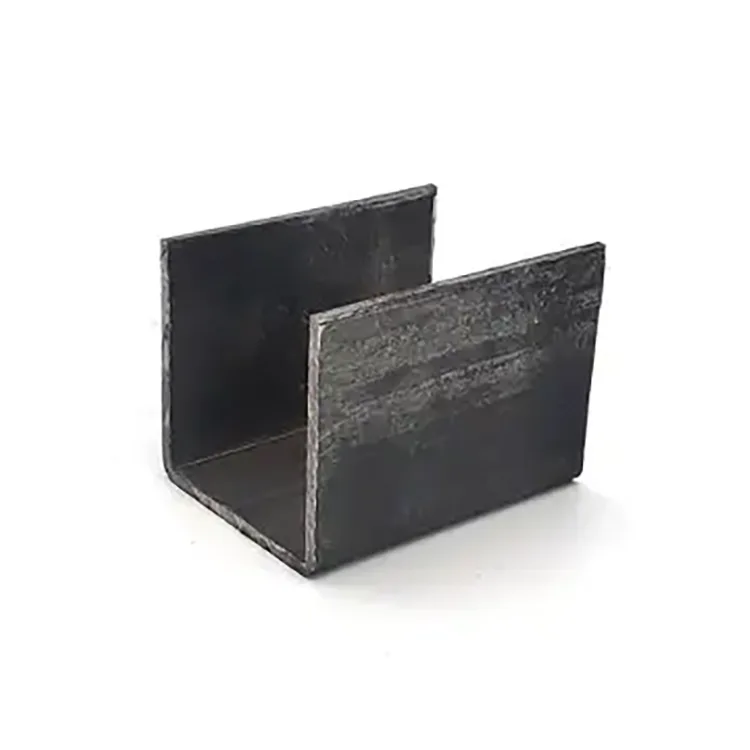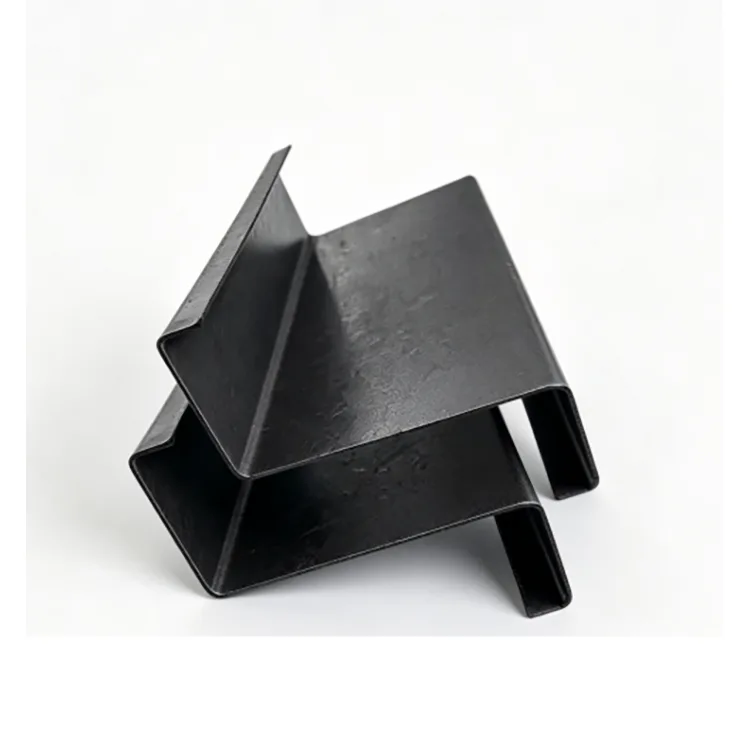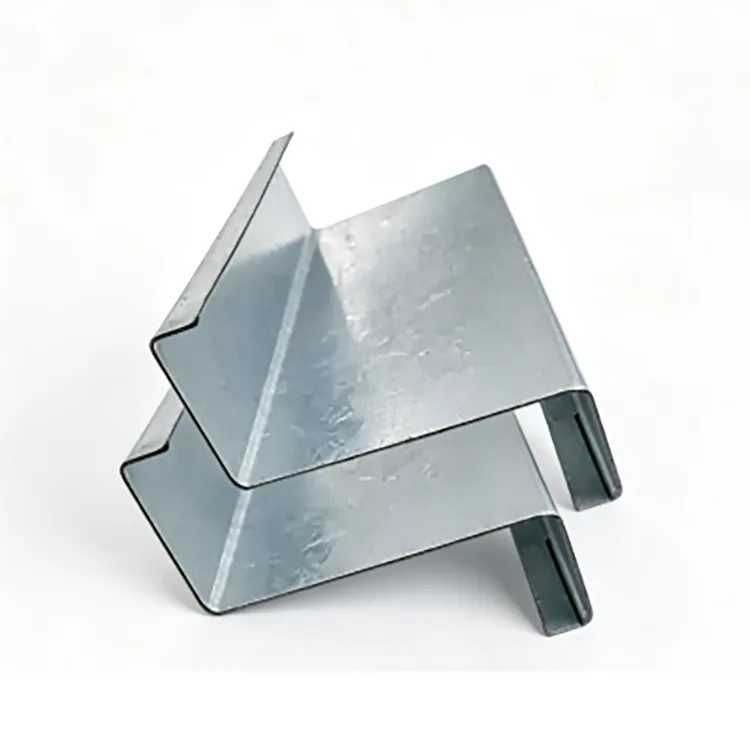
En galvaniseret U-kanal vælges, når et projekt har brug for en åben stålsektion til fastgørelse, positionering eller understøttelse af komponenter udendørs i stedet for et lukket rør eller en konventionel C/Z-ring.
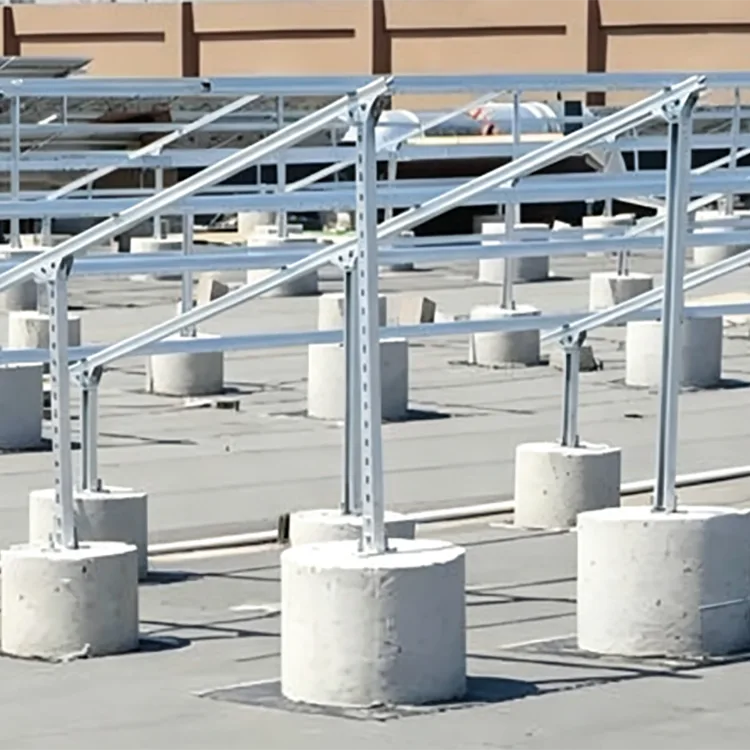
Den U-formede sektion skaber en gennemgående base og sideflanger til boltning, fastspænding og tilslutning. Det er almindeligt anvendt til udstyrsbaser, rørstøtter, solcellekonstruktioner, udendørs rammer, indlejrede understøtninger og kommunale installationer.
Fremstillingsrækkefølgen er vigtig. Stålbåndet rulles først til den ønskede U-profil, efterfulgt af skæring og udstansning. Den færdige sektion er derefter kemisk forbehandlet og varmgalvaniseret. Denne fremgangsmåde undgår at bøje en galvaniseret strimmel til den endelige form og giver zinkbeskyttelse til den dannede sektion, inklusive indersiden af U-kanalen.
Til udendørsprojekter er den korrekte kombination ikke blot "tykkere zink = bedre." Sektionsstørrelsen, stålkvaliteten, vægtykkelsen, strukturel belastning, eksponeringsmiljøet og forventet serviceperiode bør overvejes samlet.


Den største fordel ved en U-kanal er dens åbne geometri.
Bundsektionen giver en gennemgående bæreflade, mens de to sideflanger kan bruges til bolteforbindelser, klemmer, beslag og positioneringskomponenter. Dette gør det nyttigt, hvor installatører har brug for adgang til forbindelsen fra den åbne side.
Sammenlignet med en C-sektion eller Z-sektion er en U-kanal generelt mere praktisk til udstyrsbaser, rørstøtter og positioneringsstrukturer. C- og Z-sektioner er mere almindeligt udvalgt i henhold til deres strukturelle opførsel som purliner eller rammeelementer.
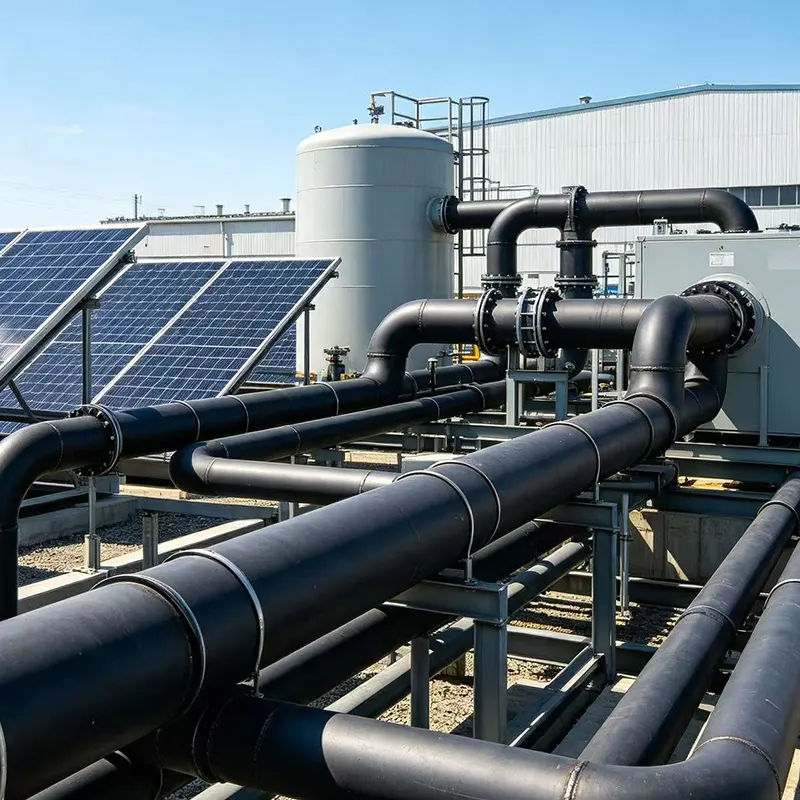
Til et projekt, der involverer fotovoltaisk udstyr, udendørs rørledninger eller maskinstøtter, kan U-sektionen derfor reducere behovet for yderligere fremstillede beslag.
|
Punkt |
Specifikation |
|
Produkt |
Galvaniseret U-kanal |
|
Grundmateriale |
Q235B, Q355B koldformet stål |
|
Fremstilling |
Rulleformning + varmgalvanisering |
|
Afsnit |
U80-U300 |
|
Vægtykkelse |
0,8–3,0 mm |
|
Standard zinkbelægning |
85 μm+ |
|
Mulighed for medium-korrosion |
120–180 μm |
|
Mulighed for kraftig korrosion |
200–275 μm |
|
Overflade |
Ensartet sølvgrå galvaniseret finish |
|
Standard |
GB/T 6728-2025; EN ISO 1461 |
|
Forarbejdning |
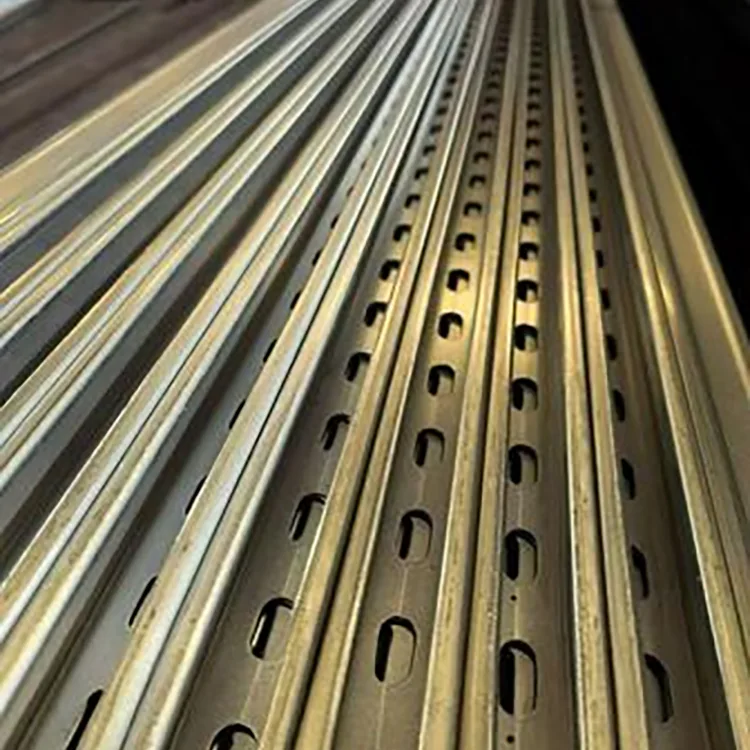
Skæring, stansning, hjørneskæring, produktion med fast længde og andre tilpassede operationer |
|
Tilpasning |
Ikke-standard sektion, godstykkelse, længde og hularrangement |
For denne type produkt bør formning og det meste af fremstillingen afsluttes før varmgalvanisering.
Produktionsruten er:
Inspektion af stålbånd → Nivellering → U-profilvalseformning → CNC-skæring → Stansning og hjørnebearbejdning → Retning → Affedtning → Bejdsning → Fluxing → Tørring → Varmgalvanisering → Køling/passivering → Zinkinspektion → Slutinspektion → Pakning
Denne sekvens giver producenten mulighed for at kontrollere de endelige U-sektionsdimensioner før galvanisering.
Det betyder også, at huller, hjørner og indersiden af den dannede profil behandles som en del af den færdige sektion i stedet for at stole på en belægning, der skal overleve efterfølgende formningsoperationer.
Efter galvanisering bør unødvendig bøjning eller kraftig formgivning undgås. Hvis materialet skal svejses eller skæres på arbejdspladsen, skal det beskadigede zinkområde rengøres og repareres med en passende zinkrig belægning.
Zinkbelægningen skal tilpasses det aktuelle korrosionsmiljø.
85 μm+ er velegnet som startspecifikation til almindelige udendørs applikationer i indre områder, hvor eksponeringen er relativt moderat.
For 120-180 μm kan belægningen overvejes til fugtige fabrikker, landbrugs- og husdyranlæg, installationer ved floden og andre steder med mere vedvarende fugt.
For 200–275 μm er den tungere belægning beregnet til projekter med stærkere korrosionseksponering, såsom kystområder, havne, kemiske anlæg og spildevandsmiljøer. Det nøjagtige belægningskrav skal stadig bekræftes i forhold til projektkorrosionskategorien og gældende specifikation.
Et tykkere zinklag kompenserer ikke for en underdimensioneret stålsektion. Korrosionsbeskyttelse og strukturelt design bør vurderes separat.
Stålkvaliteten bør følge den strukturelle belastning frem for zinkkravet.
Q235B er et praktisk valg til almindelige udstyrsstøtter, udendørs beslag, rørstøtter, fotovoltaiske hjælpekonstruktioner og almindelige kommunale applikationer.
Q355B er bedre egnet til applikationer med højere belastning, såsom store udstyrsbaser, tungere støttestrukturer, høje vind- eller sneforhold og projekter, hvor det strukturelle design kræver stål med højere styrke.
For det leverede produktprogram beskrives Q355B som at give ca. 30 % højere belastningskapacitet ved samme sektionsstørrelse under gældende designforhold. Dette bør behandles som en projekt/design-sammenligning snarere end en universel erstatningsregel; det sidste afsnit skal kontrolleres i forhold til den tekniske belastning.
U80–U300-serien gør det muligt at tilpasse sektionen til forskellige støttebelastninger.
U80–U120 kan bruges til lette rørstøtter, små udstyrsbeslag, positioneringskomponenter og sekundære drivhusstrukturer.
U140–U200 dækker mange almindelige udendørs støtteapplikationer, herunder fotovoltaiske hjælpestrukturer, udstyrsbaser og kommunale installationer.
U220–U300 er mere velegnet til tungere udstyrsbaser, større støttestrukturer og projekter, der kræver større sektionskapacitet.
1,2–1,4 mm: lette beslag, positioneringselementer og ikke-primære støtteapplikationer
1,5–2,0 mm: fælles område for udendørs støttekonstruktioner og udstyrsbaser
2,2–3,0 mm: tungere belastninger, store understøtninger, høje vind-/sneområder og anvendelser, der kræver større modstandsdygtighed over for deformation
Den endelige tykkelse skal beregnes ud fra den faktiske spændvidde, tilslutningsmetode og påført belastning.
Galvaniserede U-sektioner kan bruges til udstyrsbaser, fastgørelseselementer, positioneringsstrukturer og hjælpestøtter i udendørs vedvarende energiinstallationer. Hvor et projekt har et 25-årigt designkrav, bør zinkbelægningen vælges i henhold til den faktiske miljøeksponering frem for at specificere den samme belægning for hvert sted.
Saltspray og vedvarende fugt fremskynder korrosion på blotlagt stål. U-formede galvaniserede profiler med en kraftigere belægning kan anvendes til udendørs udstyrsstøtter, indstøbte baser og fastgørelsesstrukturer, hvor sektionsgeometrien er passende.
Ventilationssystemer, rørledninger, udstyrsstøtter og drivhusstrukturer kan blive udsat for høj luftfugtighed og ammoniakholdige atmosfærer. Galvaniseret stål giver bedre korrosionsbeskyttelse end ubeskyttet sort stål under disse forhold.
Udstyrsstøtter, rørfastgørelsesstrukturer og udendørs rammer kan drage fordel af varmgalvanisering, hvor miljøet er foreneligt med zinkbelagt stål. For meget aggressiv kemisk eksponering skal det komplette korrosionsbeskyttelsessystem specificeres i henhold til det kemiske medium.
Anvendelser omfatter rækværksbaser, belysningsrelaterede understøtninger, fastgørelsesstrukturer til trafikudstyr, landskabsrammer og andre udendørs stålkomponenter.
Den kan bruges til udsatte rørledninger, udstyrsunderstøtninger, eksterne fastgørelsesstrukturer og forsyningsstøtter omkring industrianlæg.
Til et udendørs udstyrsstøtteprojekt ca. 2 km fra kysten blev Q355B zinkbelagt U-profil med en 220 μm zinkbelægning valgt til udstyrsunderstøtninger og indstøbte baser. Den tungere belægning blev specificeret på grund af salt-spray eksponeringen, mens den højere styrke stål blev brugt til den strukturelle belastning krav. U-profilen forenklede også udstyrspositionering og bolteforbindelser.
Et storstilet svine- og fjerkræanlæg krævede korrosionsbestandige støtteelementer til udstyr og rørledninger i et miljø med høj luftfugtighed med ammoniakeksponering. Q235B galvaniserede U-sektioner blev brugt til de bærende strukturer og fastgørelseselementer. Den åbne profil tillod praktisk installation og justering, mens den galvaniserede overflade reducerede behovet for gentagen korrosionsbehandling.
En U-kanal bør ikke automatisk erstatte hver anden stålsektion.
For taggarn kan C- eller Z-sektioner give en mere passende strukturel konfiguration.
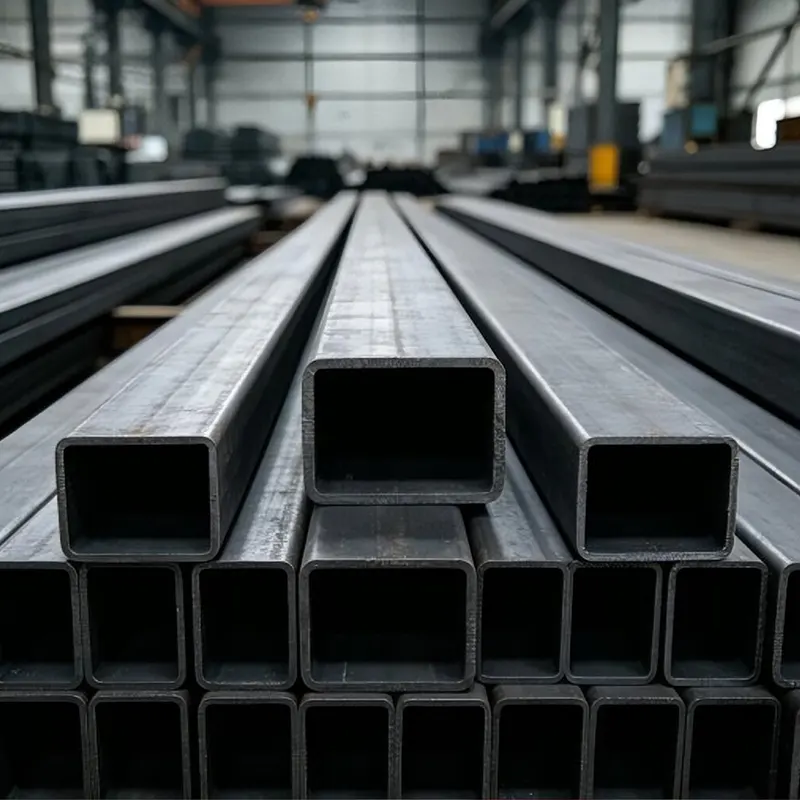
For lukkede konstruktionselementer, hvor vridningsmodstand, lukket geometri eller udseende er vigtig, kan kvadratiske eller rektangulære hule sektioner være at foretrække.
Til tørre indendørs applikationer kan ubelagt koldformet U-kanal være mere økonomisk, hvis korrosionsbeskyttelse ikke er påkrævet.
Til meget aggressive kemiske miljøer giver varmgalvanisering muligvis ikke den nødvendige beskyttelse. Det kemiske medium, koncentration, temperatur og eksponeringstid bør gennemgås før materialevalg.
Den grundlæggende U-sektions geometri kan forblive den samme, men anvendelsesbetingelserne er forskellige.
|
Faktor |
Sort U-kanal |
Galvaniseret U-kanal |
|
Overflade |
Ubelagt stål |
Varmzinkbelægning |
|
Indendørs tør brug |
Egnet |
Normalt unødvendigt |
|
Udendørs eksponering |
Kræver yderligere belægning/vedligeholdelse |
Bedre egnet |
|
Fugtigt miljø |
Højere korrosionsrisiko |
Forbedret korrosionsbeskyttelse |
|
Kystbrug |
Kræver et passende korrosionssystem |
Kraftig zinkbelægning kan specificeres |
|
Startomkostninger |
Sænke |
Højere |
|
Opretholdelse |
Kan kræve genmaling |
Mindre rutinemæssig belægningsvedligeholdelse |
Inspektionen bør dække både stålsektionen og galvaniseringskvaliteten.
Før galvanisering kontrolleres U-profilen for snitmål, rethed, snoning, hulposition og skærenøjagtighed. Dette er vigtigt, fordi zinkbelægningen ikke korrigerer dimensionsproblemer skabt under valseformning.
Efter galvanisering kontrollerer inspektører overfladen for bare områder, overdreven zinkopbygning, afskalning, revner og andre synlige defekter. Zinkbelægningens tykkelse kan måles efter den aftalte inspektionsmetode.
Til projektordrer kan materialecertifikater, dimensionskontrolprotokoller, zinkbelægningskontrolresultater og anden kvalitetsdokumentation leveres efter købers krav.
U-kanalen kan leveres som standard lige sektion eller bearbejdes før galvanisering.
Typiske kundetilpassede operationer omfatter fastskæring, stansning, hjørneskæring, hulpositionering og ikke-standard sektionsproduktion. At fuldføre disse operationer før galvanisering hjælper med at holde de behandlede områder beskyttet af den endelige zinkbelægning.
Ved større projekter skal købere levere snittegningen sammen med hulmønster, påkrævet længde, stålkvalitet, vægtykkelse og korrosionsmiljø. Dette giver producenten mulighed for at citere den færdige specifikation i stedet for kun den rå U-sektion.
Før du afgiver en ordre, skal du bekræfte disse punkter:
1.U sektionsstørrelse: U80–U300 eller en projektspecifik dimension.
2. Stålkvalitet: Q235B eller Q355B.
3. Vægtykkelse: baseret på strukturel belastning og spændvidde.
4.Zinkbelægning: 85 μm+, 120-180 μm eller 200-275 μm alt efter eksponering.
5.Hulmønster: diameter, afstand og position, hvis forstansning er påkrævet.
6.Længde: standard eller projektspecifik fast længde.
7.Gældende standard: aktuel projektspecifikation og påkrævet galvaniseringsstandard.
8.Inspektionsdokumenter: materialecertifikat, dimensionsinspektion og zinkbelægningsrapport, hvor det kræves.
Disse oplysninger er nok til at undgå den mest almindelige købsfejl: sammenligning af galvaniserede U-sektioner kun efter pris pr. ton, mens man ignorerer stålkvalitet, vægtykkelse og zinkbelægning.
Ja. Produktet formes først og derefter varmgalvaniseret, så den U-formede sektion galvaniseres som en færdig profil. Den faktiske belægningsdækning skal verificeres i henhold til de aftalte inspektionskrav.
Det undgår mekanisk at danne en færdig zinkbelægning til den endelige U-form. Skæring, stansning og større formningsoperationer kan afsluttes før galvanisering, efterfulgt af den sidste korrosionsbeskyttelsesbehandling.
Zinkbelægningen omkring en svejsning påvirkes af svejsevarme. Efter svejsning skal området rengøres og repareres med en passende zinkrig belægning.
Den kan anvendes, hvor sektion og korrosionsanlæg opfylder projektets krav. For kystnære eller stærkt ætsende steder bør tungere zinkbelægning og potentielt et yderligere beskyttelsessystem overvejes.
Ingen af karaktererne er generelt bedre. Q235B er velegnet til mange normalbelastningskonstruktioner, mens Q355B vælges, når der kræves højere strukturel styrke. Karakteren skal følge den tekniske beregning.
U-kanal bruges almindeligvis til baser, fastgørelse, positionering og støttestrukturer, hvor dens åbne profil er praktisk til tilslutninger. C-kanal er mere almindeligt brugt som en strukturel indramning eller purlin sektion. Det korrekte valg afhænger af belastningsvejen og tilslutningsdesignet.
Ja. Ikke-standard snitmål, vægtykkelser, længder og hulmønstre kan diskuteres ud fra tegninger og projektkrav.
Ja, forudsat at zinkbelægningen og strukturelle specifikationer er valgt til det faktiske korrosionsmiljø. Ved kraftig saltsprøjteeksponering kan en tungere belægning såsom 200-275 μm overvejes sammen med projektets krav til korrosionsbeskyttelse.
Adresse
Sekundær arteriel vej nr. 2-1, udvidelsesområde i Daqiuzhuang Industrial Zone, Jinghai-distriktet, Tianjin, Kina
Tlf