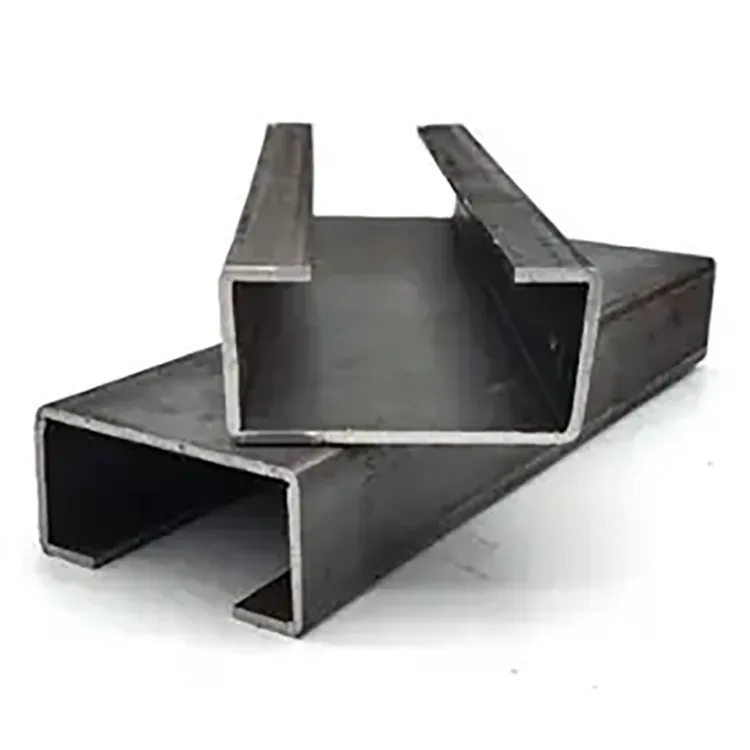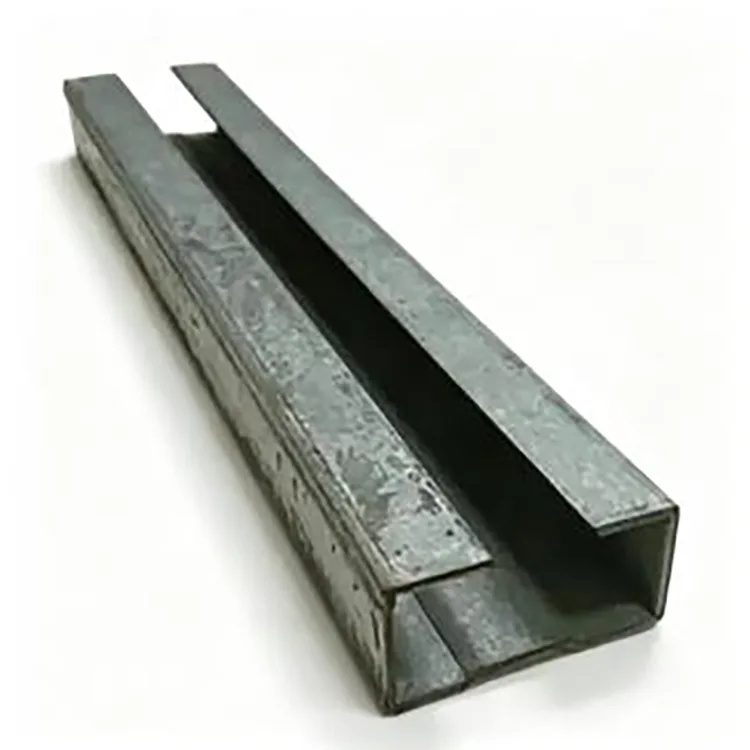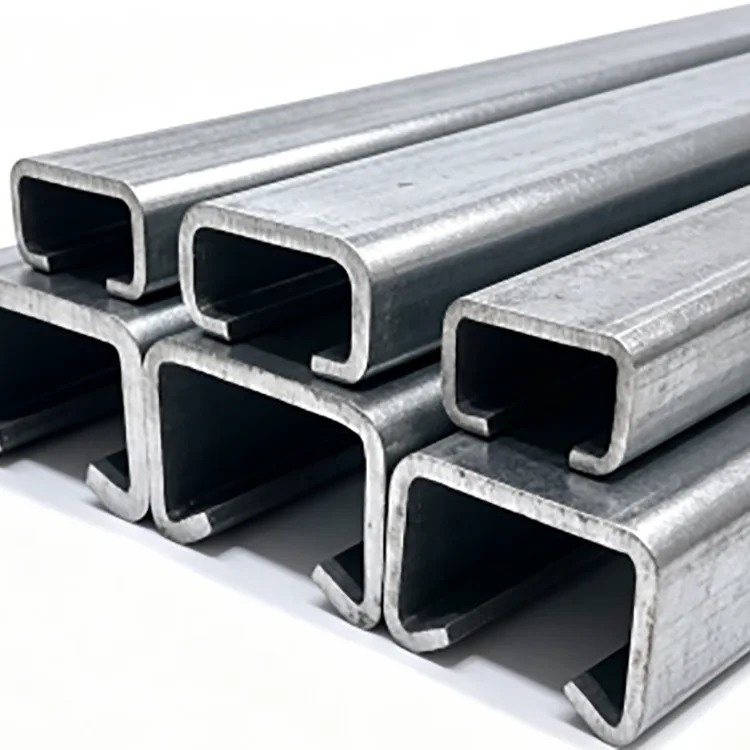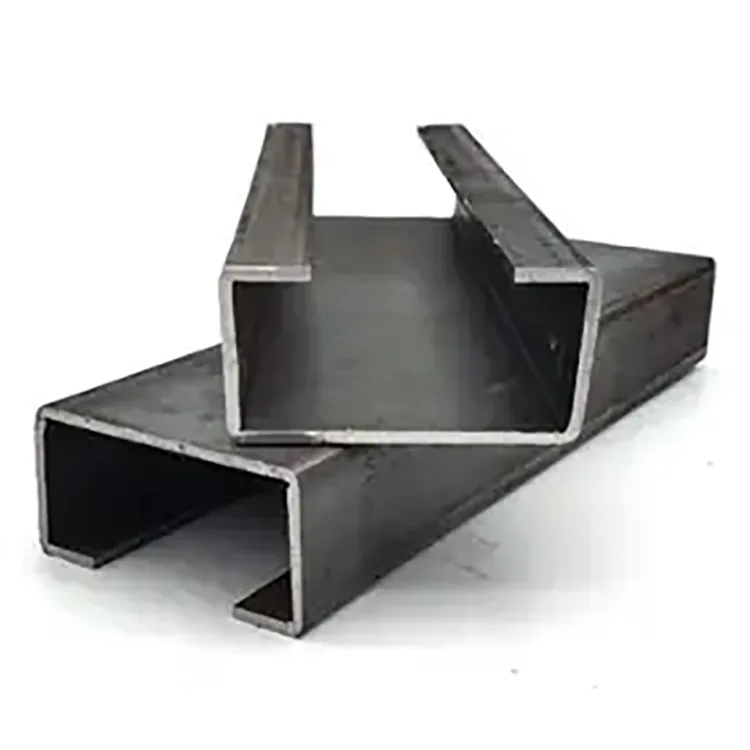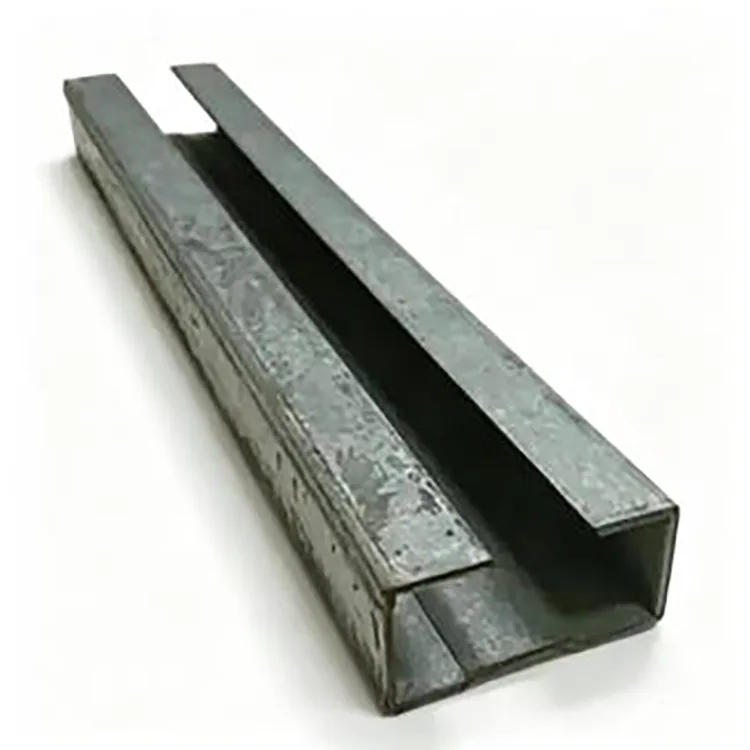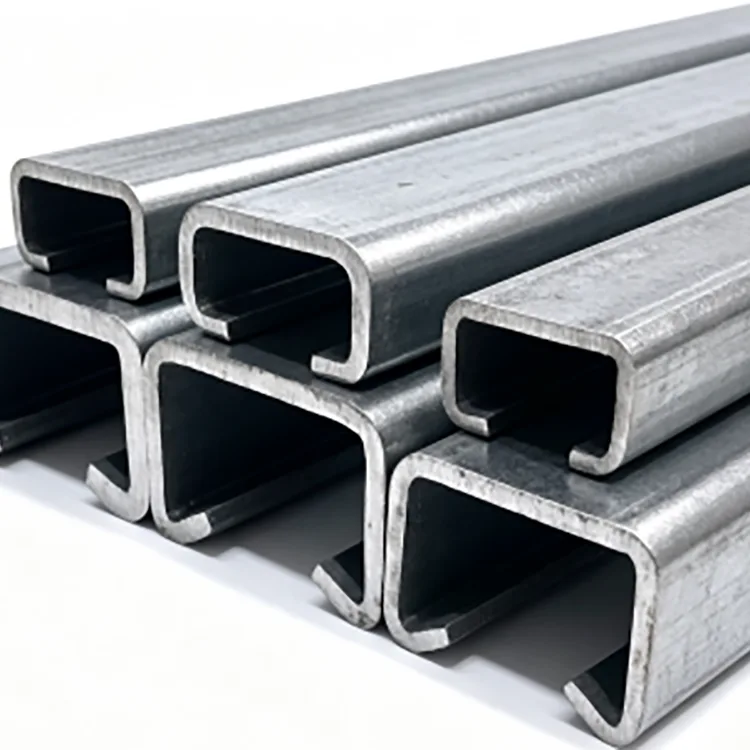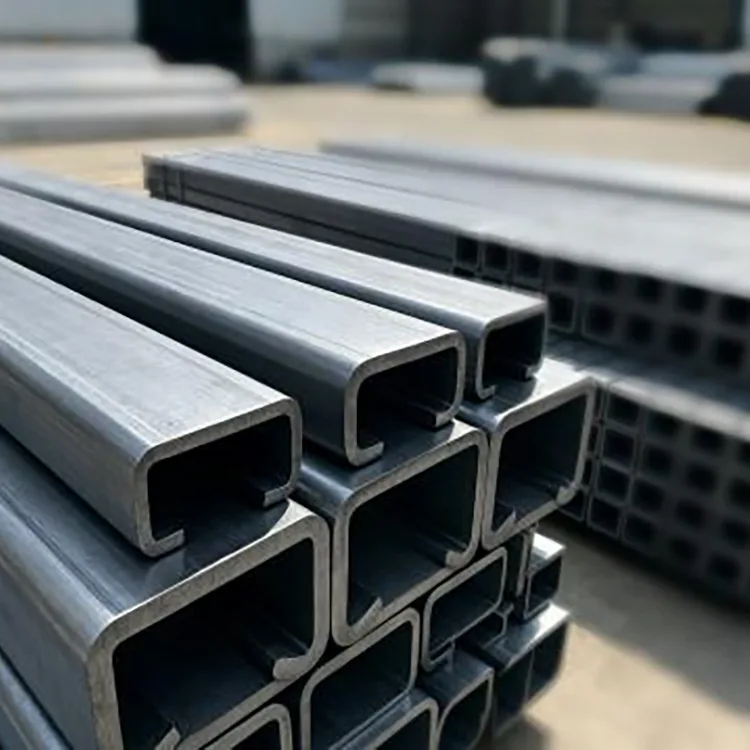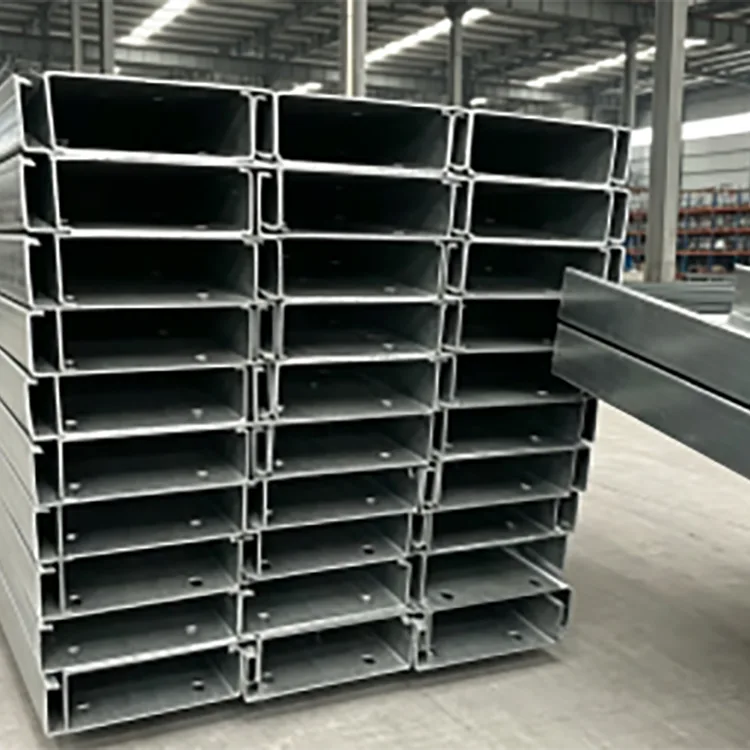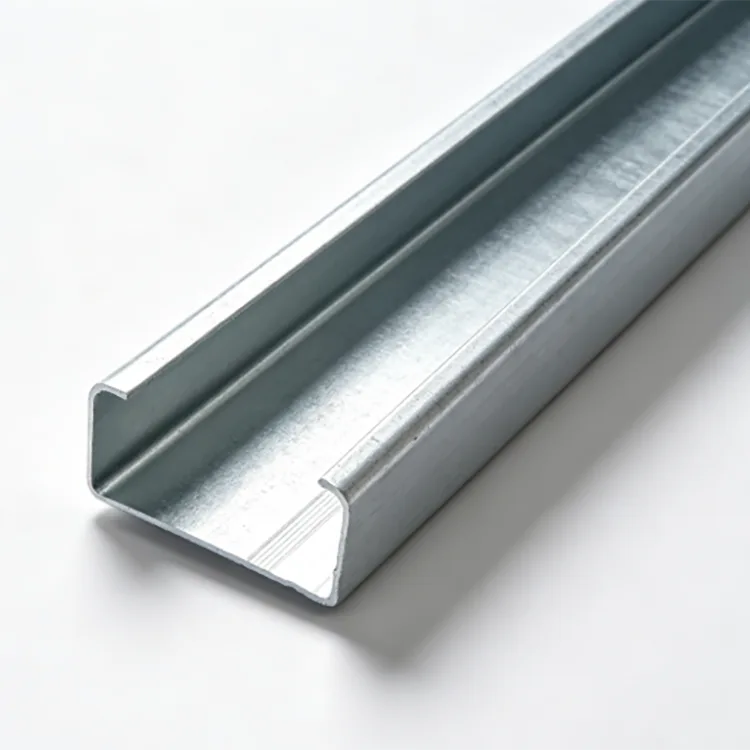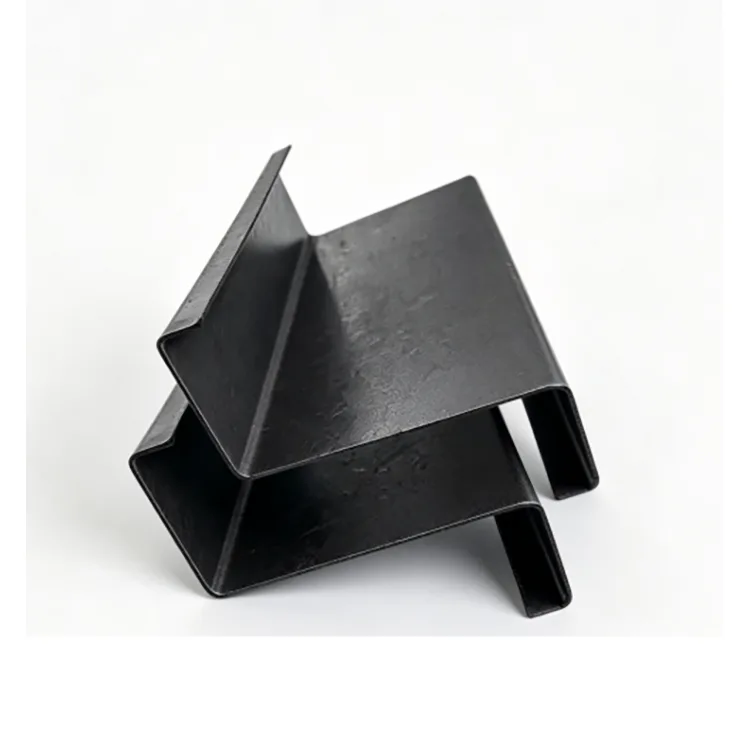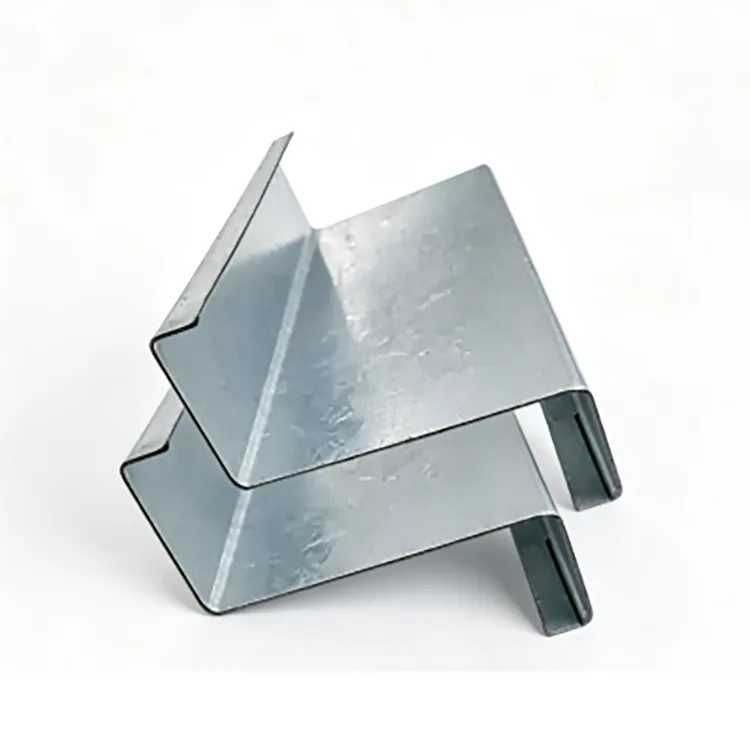
Koldformet C Section Steel er designet til stålkonstruktioner, hvor et højt styrke-til-vægt-forhold, ensartede dimensioner og hurtig installation er vigtigere end at bruge tunge varmvalsede sektioner.
Profilen fremstilles ved kontinuerligt at føre stålbånd gennem en række formevalser. Stålet bøjes gradvist til en C-formet sektion uden højtemperatur varmvalsning. Fordi formningsprocessen kan kontrollere sektionens geometri og længde kontinuerligt, er det færdige element velegnet til projekter, der kræver gentagne sektioner, faste længder, forstansede huller og hurtig boltet samling.
Q235B og Q355B er tilgængelige i henhold til strukturelle krav. Fælles sektioner spænder fra C80 til C300, med vægtykkelser fra 0,8 mm til 3,0 mm.


|
Punkt |
Specifikation |
|
Produkt |
Koldformet C-sektionsstål |
|
Materiale |
Q235B, Q355B |
|
Afsnit |
C80, C100, C120, C140, C160, C180, C200, C220, C250, C300 |
|
Vægtykkelse |
0,8–3,0 mm |
|
Standard længde |
6 m, 9 m, 12 m |
|
Brugerdefineret længde |
Skæring i fast længde tilgængelig |
|
Fremstillingsproces |
Koldvalseformning, nivellering, stansning og skæring |
|
Overflade |
Sort stål / syltet stål, ubelagt |
|
Standard |
GB/T 6728-2017 |
|
Forarbejdning |
Stansning, skæring, hjørneskæring, tilpassede dimensioner |
|
Anvendelse |
Stænger, vægrammer, mezzaniner, skillevægge, udstyrsstøtter og lette stålkonstruktioner |
Produktionsprocessen er forskellig fra fremstilling af en konventionel varmvalset kanal.
Et stålbånd starter som et fladt materiale. Den passerer gennem flere formningsstationer, hvor hvert rullesæt indfører en kontrolleret mængde deformation, indtil den endelige C-sektion er nået.
Denne gradvise formningsproces giver producenten mulighed for at kontrollere:
Snitdybde
Flangebredde
Læbegeometri efter behov
Vægtykkelse
Samlet ligehed
Hul position
Fast længde
For gentagne konstruktionselementer kan denne dimensionelle konsistens være mere værdifuld end blot at vælge en tungere stålsektion.
Den endelige strukturelle ydeevne skal dog altid kontrolleres i forhold til de faktiske sektionsdimensioner, materialekvalitet, spændvidde, støtteforhold, tilslutningsmetode, belastninger og gældende designkode.
Q235B eller Q355B stålbånd vælges i henhold til den nødvendige sektion og strukturelle anvendelse.
Indgående materiale kontrolleres for tykkelse, overfladetilstand og materialeinformation, før det går ind i formningslinjen.
Spolen rulles ud og nivelleres for at fjerne uønsket deformation. Stabil båndfremføring er vigtig, fordi variation på dette trin senere kan påvirke sektionens rethed og hulplacering.
Den udjævnede strimmel passerer gennem flere rullestationer.
I stedet for at bøje materialet til den endelige C-form i én operation, dannes sektionen gradvist. Dette reducerer pludselig deformation og gør det muligt at kontrollere sektionsdimensioner og flangegeometri gennem hele produktionen.
Hvis projektet kræver boltehuller, servicehuller eller gentagne monteringshuller, kan stansning integreres i produktionslinjen.
Hulafstand og placering skal bekræftes fra kundens tegninger før produktion, især når sektionerne skal samles direkte på stedet.
Efter formning og udstansning dimensioneres sektionen og kontrolleres for ligehed.
Dette trin hjælper med at kontrollere vridning, flangeafvigelse og dimensionsvariationer, som ellers kunne gøre rammesamlingen vanskeligere.
Den gennemgående sektion skæres efter den angivne længde.
Standard levering omfatter 6 m, 9 m og 12 m længder, mens fastskæring kan arrangeres inden for det tilpassede område.
Færdige C-sektioner kontrolleres før bundtning.
Inspektion fokuserer på sektionsdimensioner, vægtykkelse, rethed, hulposition, hvor det er relevant, skærelængde, overfladetilstand og batchkonsistens.
Koldformning gør, at stålbåndet kan formes til en effektiv åben sektion. Når det strukturelle design tillader et tyndvægget element, kan dette reducere mængden af krævet stål sammenlignet med en tungere konventionel sektion.
Den faktiske vægtbesparelse bør beregnes ud fra det valgte C-snit, vægtykkelse, spændvidde, belastning og designkrav i stedet for at antage en fast procentdel for hvert projekt.
Kontinuerlig valseformning giver repeterbare sektionsdimensioner over lange produktionsserier.
Til projekter, der bruger hundreder eller tusinder af gentagne riller eller indramningselementer, kan ensartede dimensioner forenkle fremstillingen og reducere behovet for stedkorrektion.
Forudskårne længder og forstansede huller kan leveres til boltet montage.
Dette er især nyttigt for lette stålkonstruktioner, hvor installationssekvensen afhænger af nøjagtige hulpositioner og gentagelige elementlængder.
C80 til og med C300 sektioner dækker en række lette strukturelle og indramningskrav.
Vægtykkelsen kan også vælges fra 0,8–3,0 mm alt efter den nødvendige sektionskapacitet og designforhold.
Den ubelagte ståloverflade kan forberedes til maling, pulverlakering, galvanisering eller andre specificerede korrosionsbeskyttelsesprocesser.

At vælge en C-sektion bør starte med det strukturelle krav i stedet for blot at vælge den største tilgængelige profil.
|
Sektionsområde |
Typisk brug |
Hovedovervejelse |
|
C80-C100 |
Lys indramning, skillevægge, indendørs understøtninger |
Velegnet til relativt lette belastninger og kortere spændvidder |
|
C120-C160 |
Stænger, vægrammer, udstyrsstøtter |
Fælles sortiment til let stålkonstruktion |
|
C180-C220 |
Kraftigere riller, sekundære mezzaninelementer, industriel indramning |
Kræver verifikation af belastning og spændvidde |
|
C250-C300 |
Tyngre strukturelle rammer og støtteapplikationer |
Sektionskapacitet, lokal knækning og tilslutningsdesign bør kontrolleres |
Den faktiske udvælgelse bør bekræftes gennem strukturel beregning. For tyndvæggede sektioner kan lokal knækning, forvrængning, lateral fastholdelse og forbindelsesdetaljer påvirke den anvendelige kapacitet.
|
Materiale |
Typisk udvalg |
Betragtning |
|
Q235B |
Indendørs indramning, riller, skillevægge, udstyrsstøtter, lette strukturer |
Velegnet, hvor kravet til designstyrke er inden for klassens evne |
|
Q355B |
Indramning med højere belastning, tungere riller, udstyrsbaser og strukturelle elementer |
Højere styrkegrad, hvor strukturelle beregninger kræver øget materialestyrke |
Brug af Q355B betyder ikke automatisk, at en tyndere sektion kan erstatte en tykkere Q235B sektion. Det komplette sektionsdesign skal kontrolleres for styrke, stabilitet, knækning, forbindelser og brugbarhed.
Standard koldformede C-sektionsstål leveres uden en beskyttende zinkbelægning.
Dette gør det økonomisk til:
Tørre indendørs værksteder
Lukkede lagre
Indendørs mezzaniner
Indvendige skillevægge
Udstyrsrammer
Midlertidige indendørs konstruktioner
Projekter, der modtager deres egen maling eller beskyttende belægning
Det bør ikke vælges som ubehandlet sort stål til langvarig udsættelse for regn, kondens, kystsaltspray, nedgravede forhold eller ætsende kemikalier.
Til udendørs eller fugtige anvendelser bør galvaniserede C-sektioner eller et andet specificeret korrosionsbeskyttelsessystem overvejes.
C-sektioner kan anvendes som tag- og væg-sekundære elementer i lette stålbygninger. Sektionsstørrelse og tykkelse bør vælges i henhold til spændvidde, belastning, afstand, vindforhold og forbindelsesdesign.
Den relativt lave egenvægt af koldformede sektioner kan være nyttig til indendørs mezzanin- og platformsystemer, hvor den eksisterende bygning har begrænsninger på yderligere egenlast.
C-sektioner er velegnede til indvendige vægrammer, loftstøttesystemer, skillevægsstrukturer og andre letvægtsrammer.
Sektionerne kan fremstilles til udstyrsstøtter, kabel- og rørstøtterammer, maskinkonstruktioner og industribeslag.
C-sektioner kan bruges til stativer, arbejdsstationer, lette platforme og andre industrielle strukturer, når den valgte sektion er blevet verificeret for de nødvendige belastninger.
Forskellige projekter kræver ofte forskellige hulmønstre og elementlængder. I stedet for at skære hver sektion på stedet, kan produktionslinjen forberede medlemmerne i henhold til de godkendte fabrikationstegninger.
Tilgængelige muligheder omfatter:
Tilpassede sektionsdimensioner
Tilpasset vægtykkelse
3–12 m faste længder
Forudstansede huller
Hulmønstre iht. tegninger
Klip-til-længde produktion
Hjørneskæring
Særlig slutbehandling
Overfladebehandlingsarrangementer
For skræddersyet produktion skal købere angive snittegning, materialekvalitet, vægtykkelse, længde, huldiameter og afstand, mængde og påkrævet overfladebehandling.
For koldformede sektioner er den endelige sektionsgeometri tæt forbundet med tilstanden af det indkommende stålbånd og stabiliteten af valseformningsprocessen.
Kvalitetstjek dækker derfor hele produktionsruten.
Materialeinspektion: Q235B eller Q355B materialeinformation og indgående strimmeltilstand kontrolleres før produktion.
Tykkelsesinspektion: Faktisk båndtykkelse overvåges for at sikre, at den færdige sektion opfylder det specificerede vægtykkelseskrav.
Sektionsinspektion: Sektionsdybde, flangedimensioner og andre kritiske dimensioner kontrolleres efter formning.
Rethedsinspektion: Færdige elementer kontrolleres for bøjning, vridning og deformation.
Hulinspektion: For udstansede produkter kontrolleres huldiameter, afstand og position i forhold til produktionstegningen.
Længdekontrol: Afskårne længder kontrolleres før bundtning.
Batchkonsistens: Prøver fra forskellige produktionsstadier sammenlignes for at identificere dimensionsforskydning under lange produktionskørsler.
Denne tilgang er især vigtig for store ordrer, fordi en lille dimensionsafvigelse gentaget på tværs af hundredvis af medlemmer kan skabe betydelige installationsproblemer på stedet.
Rongheng Intelligent Manufacturing (Tianjin) Import & Export Co., Ltd. leverer stålprodukter gennem en international salgsplatform understøttet af Tianjin Gefu Steel.
Beliggende i Daqiuzhuang Industrial Zone, Tianjin, arbejder virksomheden med stålproduktions- og forarbejdningsressourcer, der dækker stålrør, hule sektioner, stålprofiler, galvaniserede produkter og fotovoltaiske monteringssystemer.
Til ingeniørindkøb kan forsyningssiden understøtte:
Bulk stål ordrer
Produktion i fast længde
Forudstansede C-sektioner
Tilpassede dimensioner
OEM/ODM-krav
Tredjepartsinspektion i henhold til projektkrav
Container forsendelse
Standard MOQ er en 20 fods container, cirka 20-25 tons. Standard leveringstid er generelt 15-25 dage afhængigt af specifikation, mængde, behandling og tilpasningskrav.
For et tilbud er den mest nyttige information C-sektionens størrelse, vægtykkelse, materialekvalitet, længde, hulmønster, mængde, overfladebehandling, destination og gældende standard.
Ja, koldformede C-sektioner bruges i vid udstrækning som strukturelle og sekundære rammeelementer. Styrken kan dog ikke bedømmes ud fra formningsprocessen alene. Sektionsstørrelsen, vægtykkelsen, stålkvaliteten, spændvidden, belastningen, afstivningen, forbindelsesmetoden og knækadfærden skal alle tages i betragtning.
Det kan være væsentligt lettere, når en effektivt designet tyndvægget C-sektion kan opfylde den nødvendige strukturelle kapacitet. Den faktiske vægtforskel afhænger af de valgte sektioner og det tekniske design.
Tyndvæggede sektioner kræver korrekt design og fastholdelse. Lokal knækning, forvrængning, sidestabilitet og forbindelsesdetaljer bør kontrolleres i stedet for at antage, at en tyndere sektion vil fungere som en tung varmvalset kanal.
Ja. Automatisk udstansning kan arrangeres for gentagne boltehuller eller andre åbninger. Huldiameter, afstand, kantafstand og mønster skal bekræftes fra fremstillingstegningen før produktion.
Ubehandlet sort stål anbefales ikke til langvarig udendørs eksponering. Regn, kondens, saltspray og anden fugt kan fremskynde korrosion. Galvaniserede eller malede C-sektioner er mere passende, hvor korrosionsbeskyttelse er påkrævet.
I et tørt, godt ventileret indendørsmiljø er yderligere korrosionsbeskyttelse ikke altid nødvendig. Hvis fugt, kondens, kemiske dampe eller andre korrosive forhold er til stede, bør en passende beskyttende belægning overvejes.
Q355B har en højere specificeret flydespænding end Q235B og kan vælges, når det strukturelle design kræver større materialestyrke. Det betyder ikke automatisk, at hver Q355B-sektion kan gøres tyndere; det komplette strukturelle design skal stadig kontrolleres.
Almindelige længder er 6 m, 9 m og 12 m. Skæring i fast længde kan også arrangeres i henhold til projektets krav.
Ja. Tilpassede sektionsdimensioner, vægtykkelser, længder, hulmønstre og andre forarbejdningskrav kan diskuteres i henhold til tegninger og produktionsgennemførlighed.
Angiv C-sektionens dimensioner, vægtykkelse, materialekvalitet, påkrævet længde, mængde, hulmønster, hvis det er relevant, overfladebehandling og leveringskrav. En snittegning anbefales til ikke-standardprodukter.
Adresse
Sekundær arteriel vej nr. 2-1, udvidelsesområde i Daqiuzhuang Industrial Zone, Jinghai-distriktet, Tianjin, Kina
Tlf